Mısır cipsi üretim hattında verimli akış planı
Sahada iyi çalışan bir kuruyemiş hattı, tek bir makinenin gücünden çok daha fazlasına dayanır. Mısır cipsi üretim hattında verimli akış planı konusu da tam burada önem kazanır; çünkü ürün davranışı, kapasite beklentisi, enerji altyapısı ve operatör rutini aynı kararın parçasıdır.
Üretim tarafında bakılması gerekenler
Üretimde ilk bakılması gereken şey sadece katalogdaki kg/saat değeri değildir. Ürünün nemi, tane iriliği, hedef renk aralığı, tuzlama veya kaplama ihtiyacı ve soğutma süresi toplam verimi doğrudan etkiler. Bu yüzden makine seçimi yapılırken gerçek ürünle deneme, yerleşim çizimi ve vardiya planı birlikte ele alınmalıdır.
En sık görülen hata, makine kapasitesini tesisin geri kalanından bağımsız okumaktır. Besleme ekipmanı yavaşsa, soğutma alanı dar ise veya paketleme ritmi düşük kalıyorsa güçlü bir fırın bile beklenen sonucu vermez. Sağlıklı yaklaşım, hattın en zayıf adımını erken görmek ve teklif aşamasında bunu masaya yatırmaktır.
Makine seçimine etkisi
Polkan Makine’de proje görüşmesi bu nedenle ürünle başlar. Hangi ürün kavrulacak, günlük hedef nedir, enerji tipi nedir, temizlik ve ürün değişimi ne kadar sık yapılacak gibi sorular cevaplanmadan doğru makine önerisi yapılmaz. Bu yaklaşım özellikle ihracata çalışan, standart renk ve tekrar edilebilir lezzet isteyen tesislerde fark yaratır.
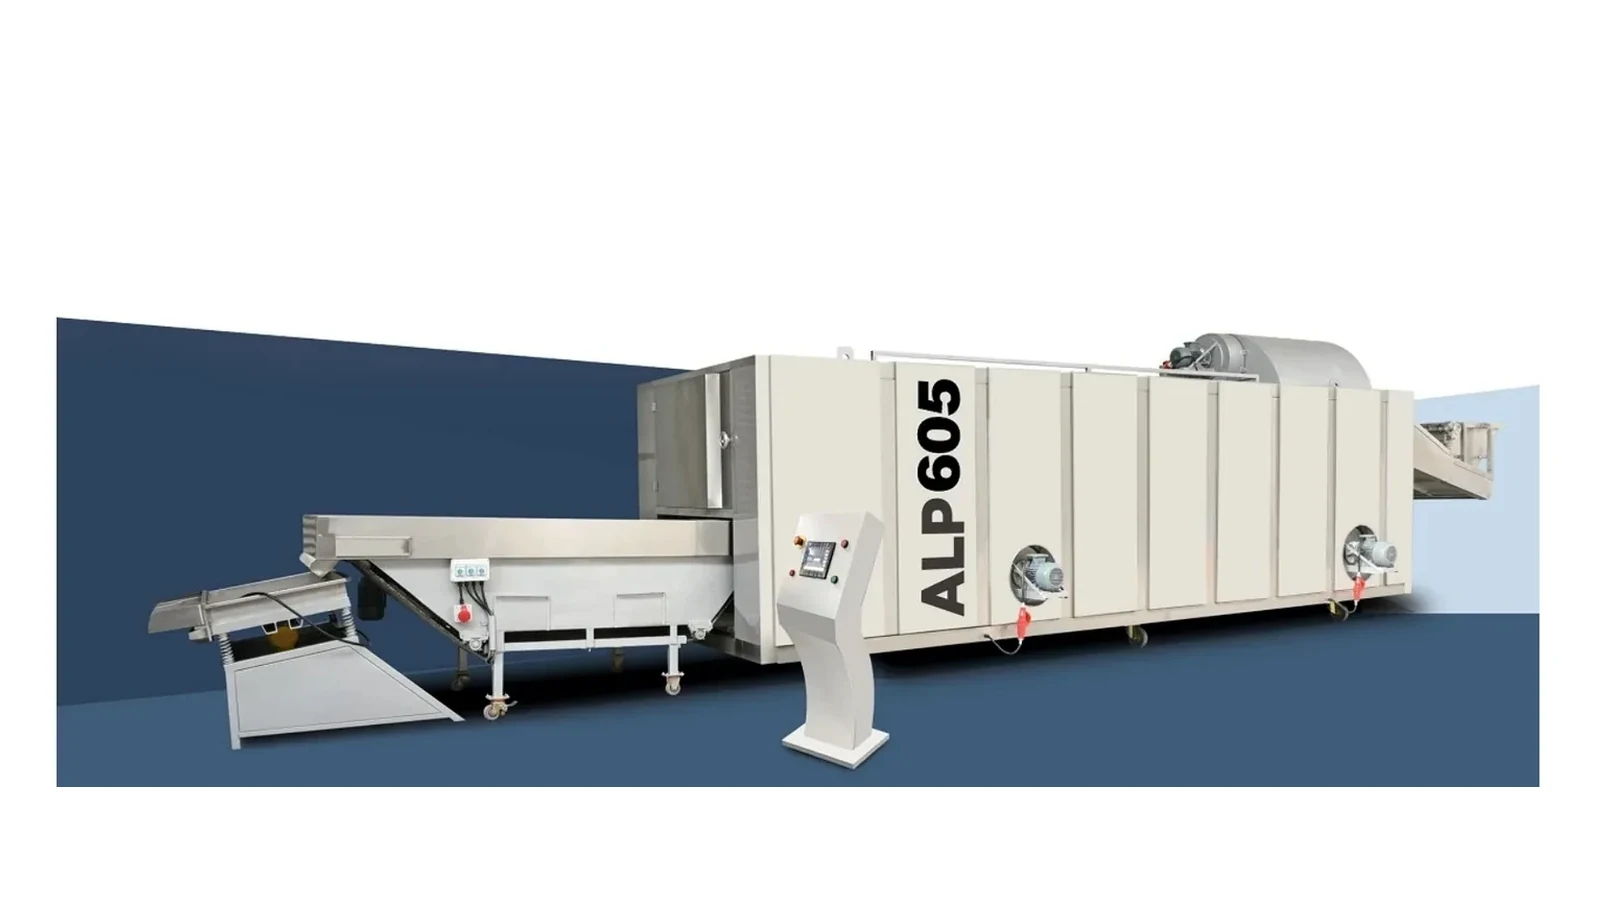
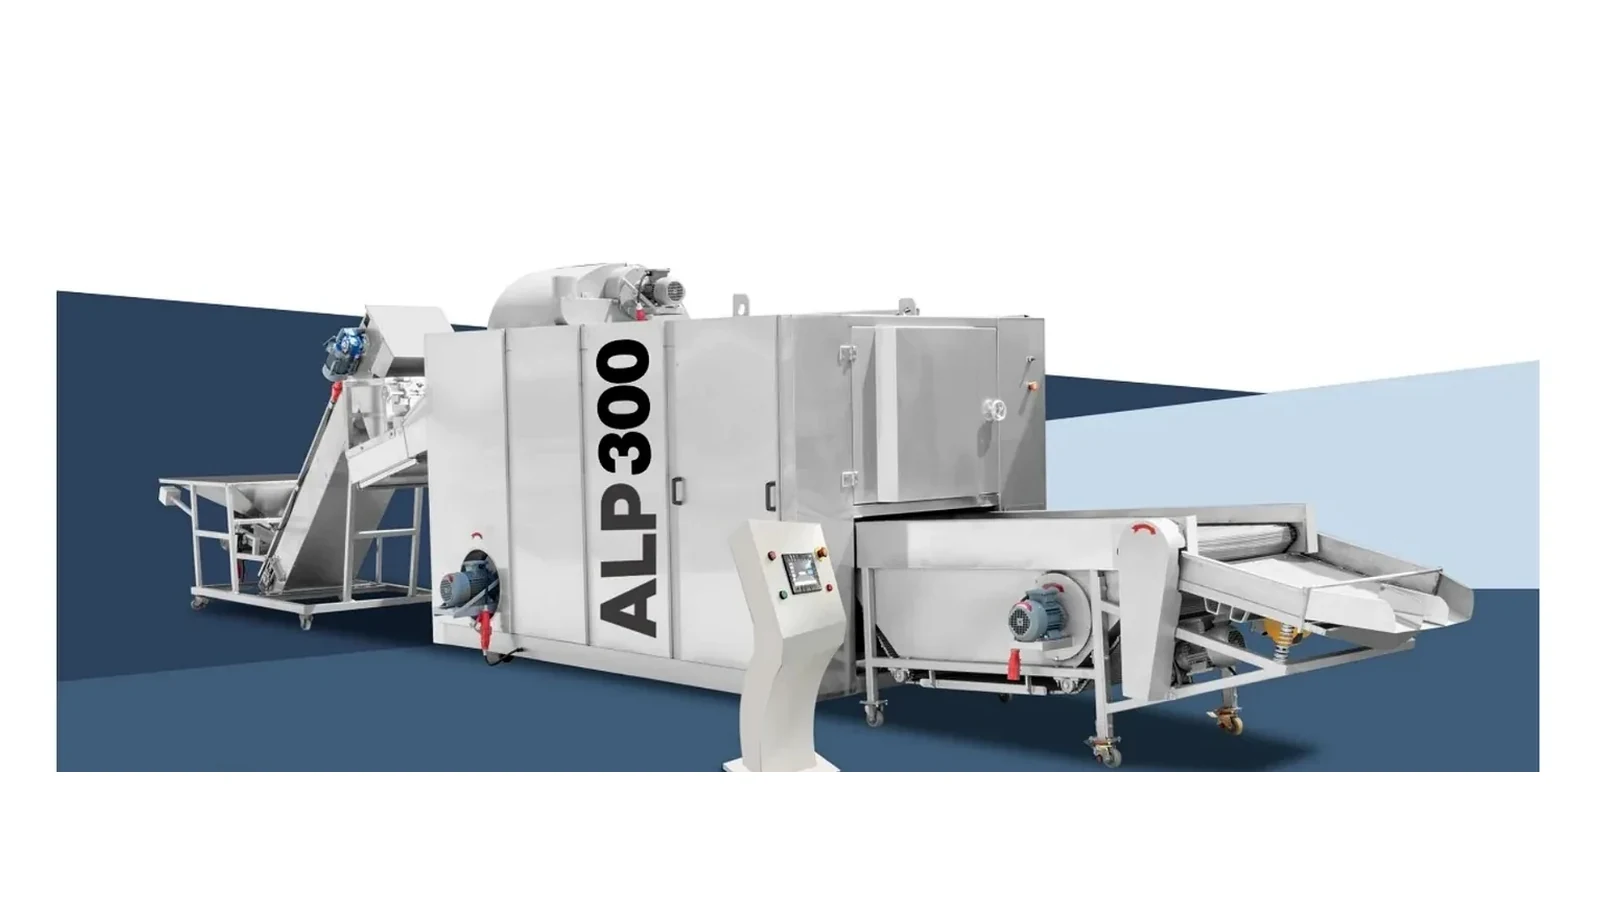
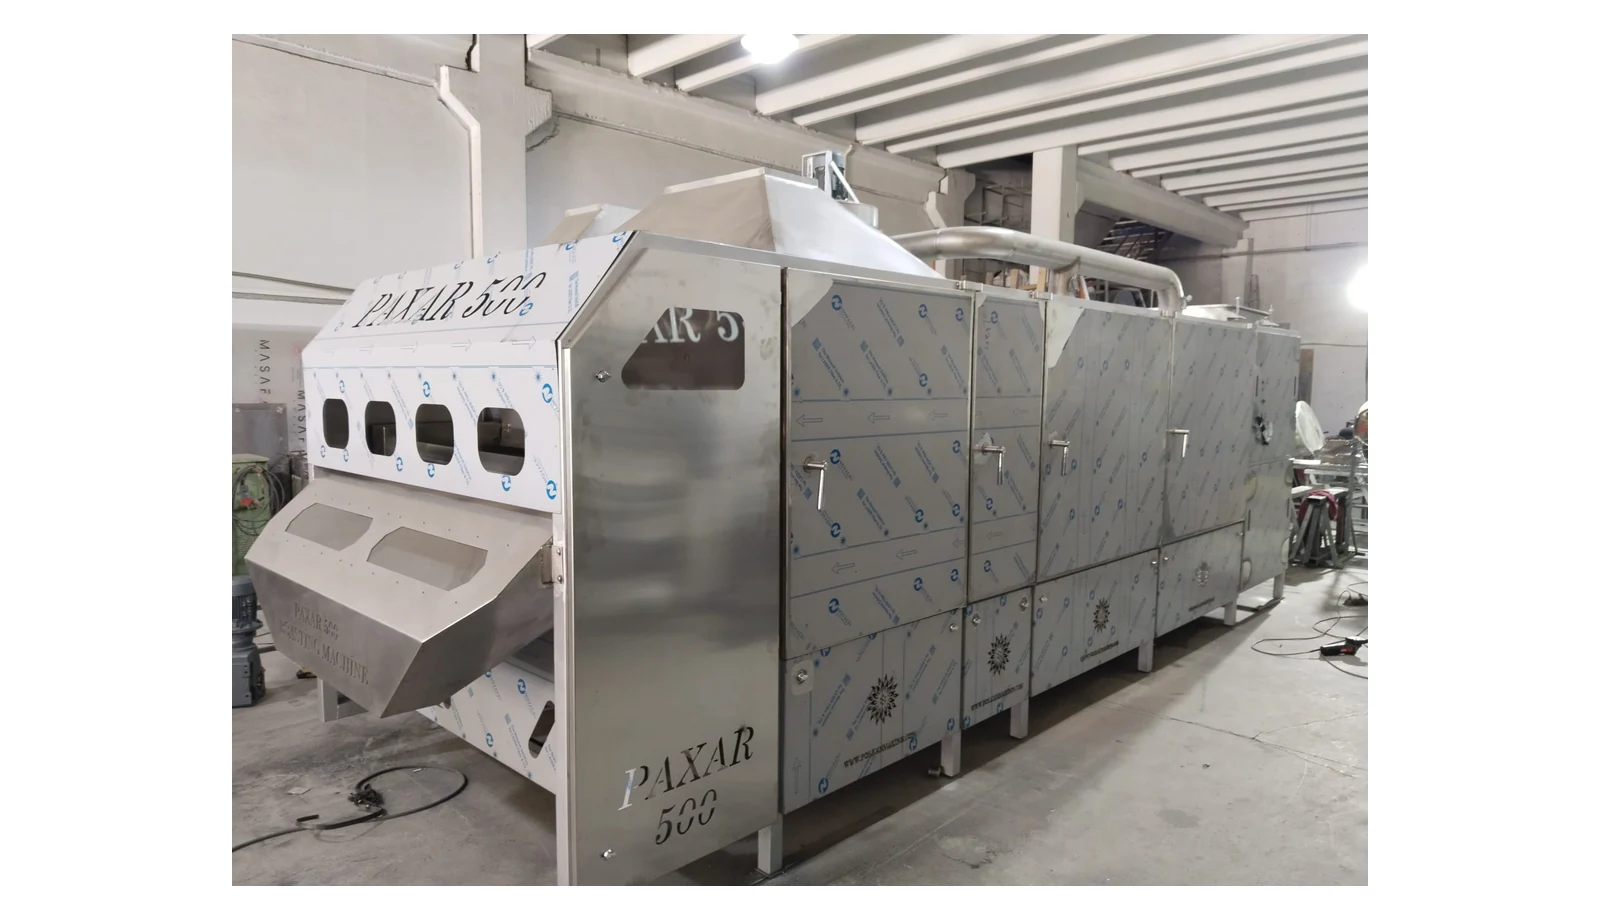
Karar verirken ürün ailesini karşılaştırmak gerekir. Çok bantlı fırınlar yüksek hacimli sürekli üretimde avantaj sağlarken, tek bantlı PAXAR ailesi daha sade akış ve kompakt yerleşim isteyen işletmeler için değerlendirilebilir. Dönerli makineler ise bazı ürünlerde klasik tambur profili ve reçete esnekliği sunar.
Katalog değerlerini ilk eleme için kullanın; nihai karar için ürün numunesi, alan ölçüsü ve hedef kapasiteyi paylaşın. Böylece teklif yalnızca makine listesi değil, üretim ritmine göre hazırlanmış uygulanabilir bir çözüm olur.
Extruder Çıkışından Paketlemeye Hat Planlaması
Mısır cipsi üretim hattında süreç extruder'dan başlar ve paketlemeye kadar birbirine bağlı adımlardan oluşur: extrüzyon, ön kurutma veya kavurma, lezzet kaplama (tatlandırma tamburu veya spreyi), soğutma ve paketleme. Bu adımların her birinin kapasitesi birbirine eşitlenmelidir; extruder saatte 200 kg üretirken kavurma fırını yalnızca 150 kg işleyebiliyorsa hat kapasitesi 150 kg/saate kısıtlanır. Hat planlaması bu darboğazları önceden belirleyerek her adım için uygun ekipman seçmeyi gerektirir.
Lezzet kaplama tamburu kapasitesi genellikle göz ardı edilir; ancak aşırı yükleme ürünün homojen kaplanmasını engeller ve fire oranını artırır. Paketleme makinelerinin çıkış hızı, hat kapasitesinin sınırlayıcı faktörü olmamalıdır; bu nedenle paketleme ekipmanı seçiminde torba/dakika değeri hat kapasitesine en az yüzde on fazlasıyla uyumlu olmalıdır. Tampon depolama alanı ise vardiya geçişleri ve beklenmedik duruşlarda hat dengesini korur.
Mısır Cipsi Üretiminde Darboğaz Noktaları
Mısır cipsi üretiminde en sık karşılaşılan darboğaz noktaları üç aşamada yoğunlaşır: kavurma/fırınlama çıkışı, lezzet kaplama ve paketleme. Kavurma çıkışında ürün sıcaklığı yüksek olduğundan kaplama tamburuna giren ürün sıvı lezzeti iyi tutmayabilir veya yapışma sorunu yaratabilir; bu nedenle kavurma ve kaplama arasına kısa bir ön soğutma tamponu konulması önerilir. Kaplama tamburunda aşırı dolum fire ve kalite kaybına neden olurken az dolum kaplama homojenliğini bozar.
Paketleme aşamasında tartı sistemi darboğazı sık görülür: çok kanallı tartı makinelerinde kanal sayısı kapasiteyle eşleştirilmelidir. Aksi takdirde tartı makinesi beklemeye girerek hat genelinde ürün birikimi ve fire yaratır. Düzenli bakım ile sensör ve kapak takip sistemlerinin kalibrasyonu bu aşamadaki fire oranını minimize eder.
Sık sorulan sorular
Bu konuda tek bir doğru kapasite var mı?
Hayır. Kapasite ürün tipi, nem, kavurma profili ve tesis akışına göre değerlendirilmelidir.
Katalog değeri teklif için yeterli midir?
İlk fikir verir; net teklif için ürün ve yerleşim bilgisi gerekir.
Mısır cipsi hattında kaç kişi operatör gerekir?
Hat boyutuna ve otomasyon düzeyine göre değişmekle birlikte, tam otomasyonsuz orta ölçekli bir hatta genellikle 3-5 operatör yeterlidir: biri extruder başında, biri kavurma ve kaplama arasında, biri paketlemede ve biri genel denetimde. Yüksek otomasyonlu hatlarda bu sayı 2'ye düşebilir.
Lezzet kaplama mı, tuz mı önce yapılır?
Genellikle önce tuz uygulanan bazlı tatlandırma, ardından lezzet tozu uygulanır. Bu sıralama ürünün tabanına tuzun iyi yapışmasını ve üstüne lezzet tozunun homojen kaplanmasını sağlar. Bazı reçetelerde ise her ikisi aynı anda uygulanır; bu durumda karışım oranının önceden test edilmesi gerekir.