Endüstriyel kuruyemiş hattında yardımcı ekipman seçimi
Sahada iyi çalışan bir kuruyemiş hattı, tek bir makinenin gücünden çok daha fazlasına dayanır. Endüstriyel kuruyemiş hattında yardımcı ekipman seçimi konusu da tam burada önem kazanır; çünkü ürün davranışı, kapasite beklentisi, enerji altyapısı ve operatör rutini aynı kararın parçasıdır.
Üretim tarafında bakılması gerekenler
Üretimde ilk bakılması gereken şey sadece katalogdaki kg/saat değeri değildir. Ürünün nemi, tane iriliği, hedef renk aralığı, tuzlama veya kaplama ihtiyacı ve soğutma süresi toplam verimi doğrudan etkiler. Bu yüzden makine seçimi yapılırken gerçek ürünle deneme, yerleşim çizimi ve vardiya planı birlikte ele alınmalıdır.
En sık görülen hata, makine kapasitesini tesisin geri kalanından bağımsız okumaktır. Besleme ekipmanı yavaşsa, soğutma alanı dar ise veya paketleme ritmi düşük kalıyorsa güçlü bir fırın bile beklenen sonucu vermez. Sağlıklı yaklaşım, hattın en zayıf adımını erken görmek ve teklif aşamasında bunu masaya yatırmaktır.
Makine seçimine etkisi
Polkan Makine’de proje görüşmesi bu nedenle ürünle başlar. Hangi ürün kavrulacak, günlük hedef nedir, enerji tipi nedir, temizlik ve ürün değişimi ne kadar sık yapılacak gibi sorular cevaplanmadan doğru makine önerisi yapılmaz. Bu yaklaşım özellikle ihracata çalışan, standart renk ve tekrar edilebilir lezzet isteyen tesislerde fark yaratır.
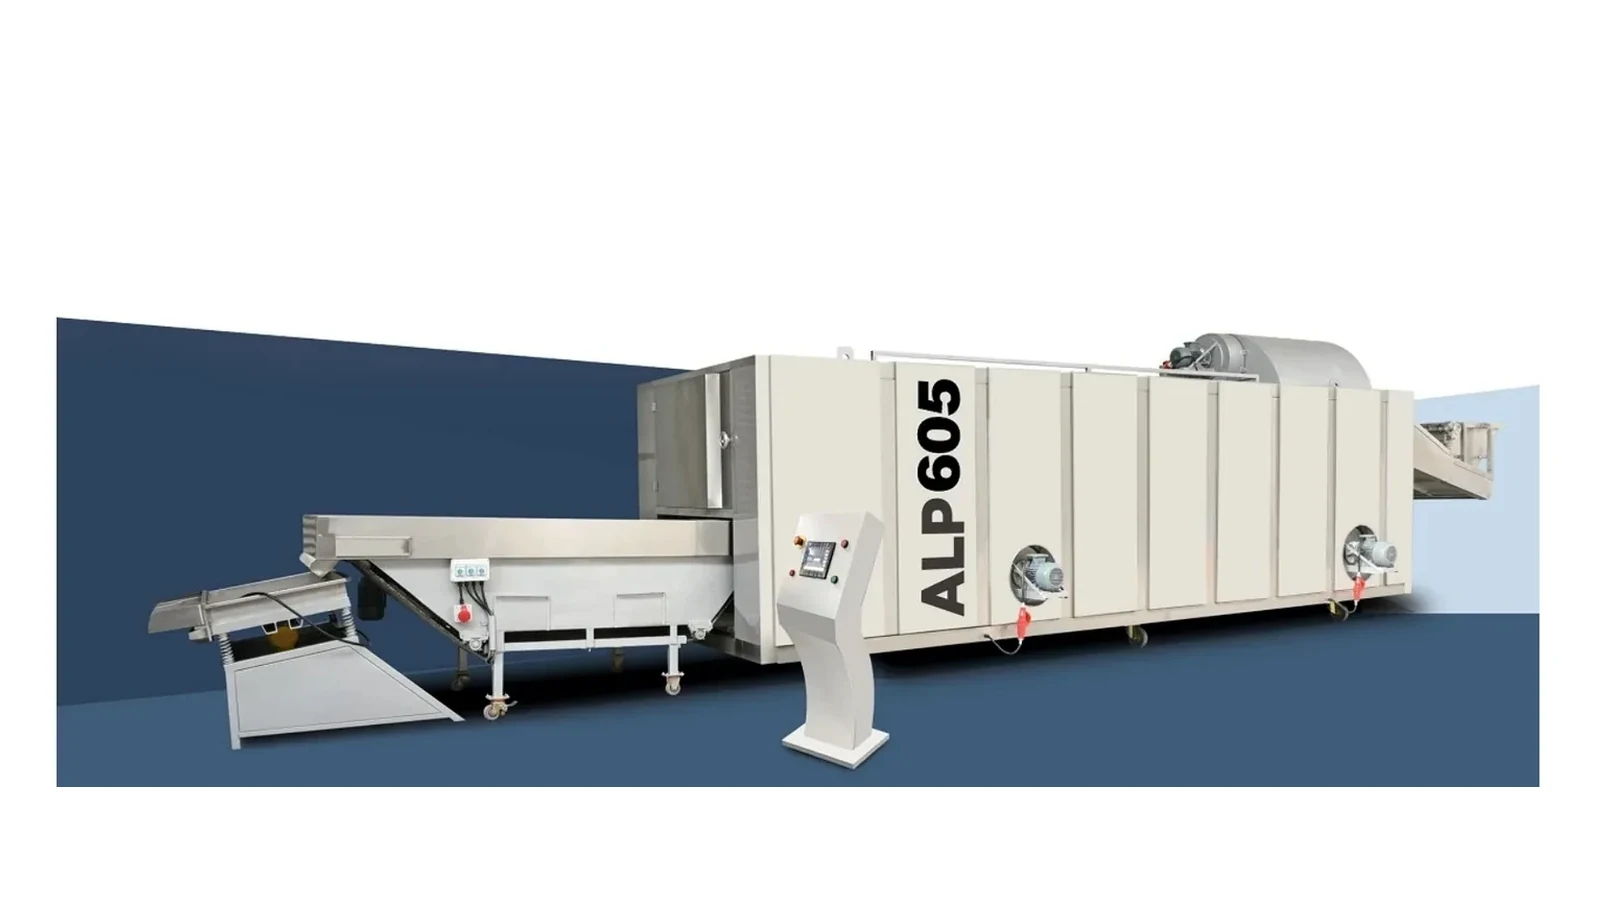
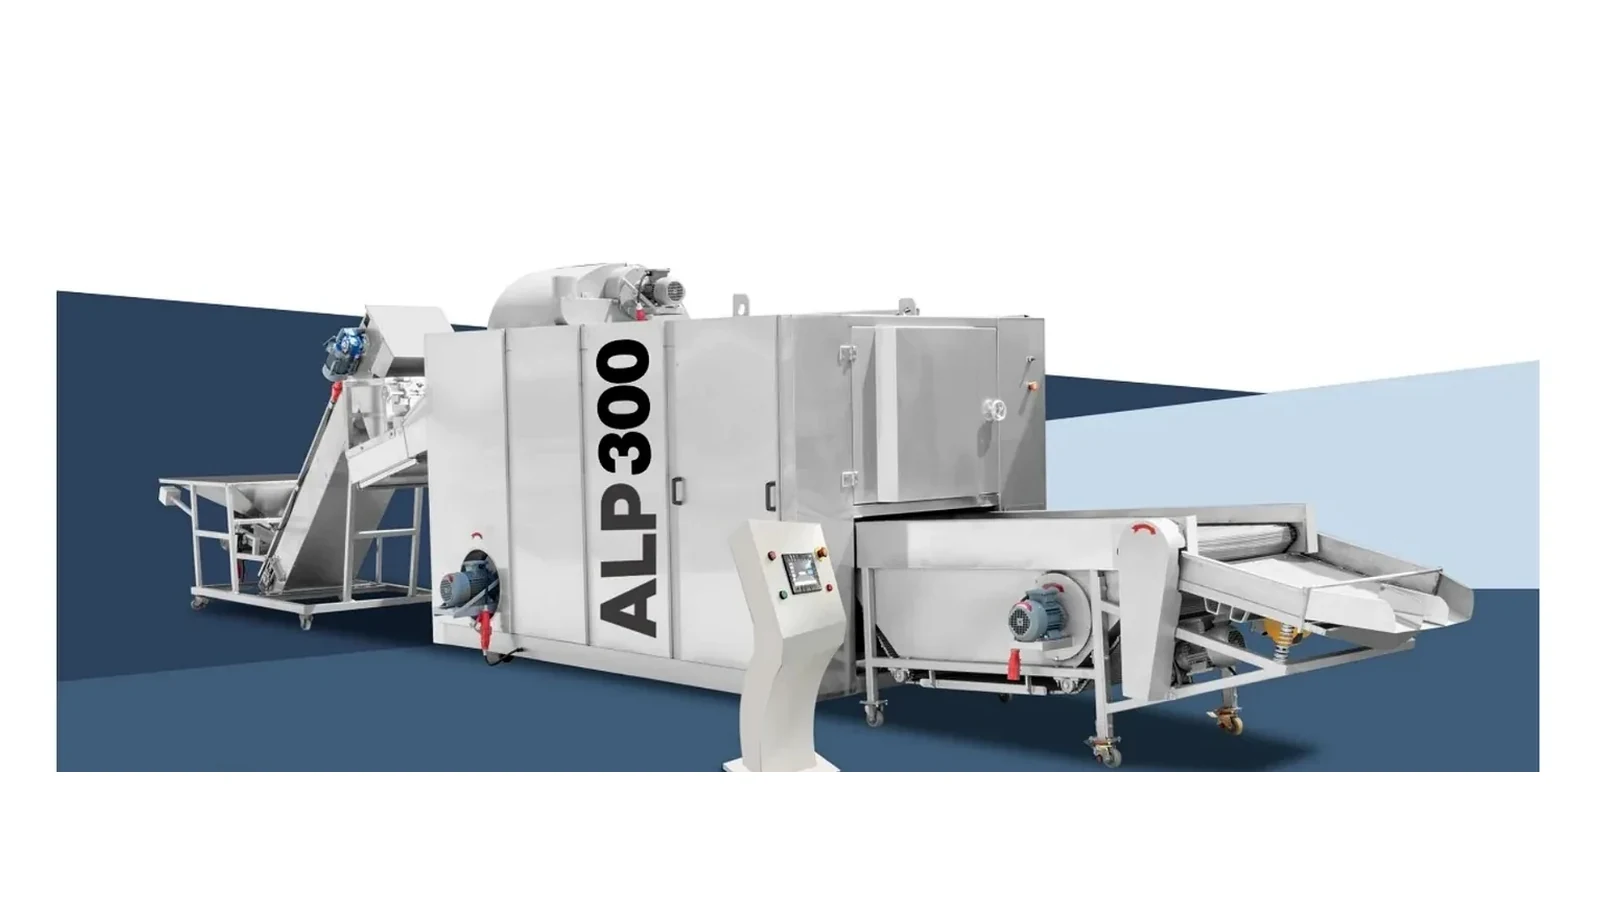
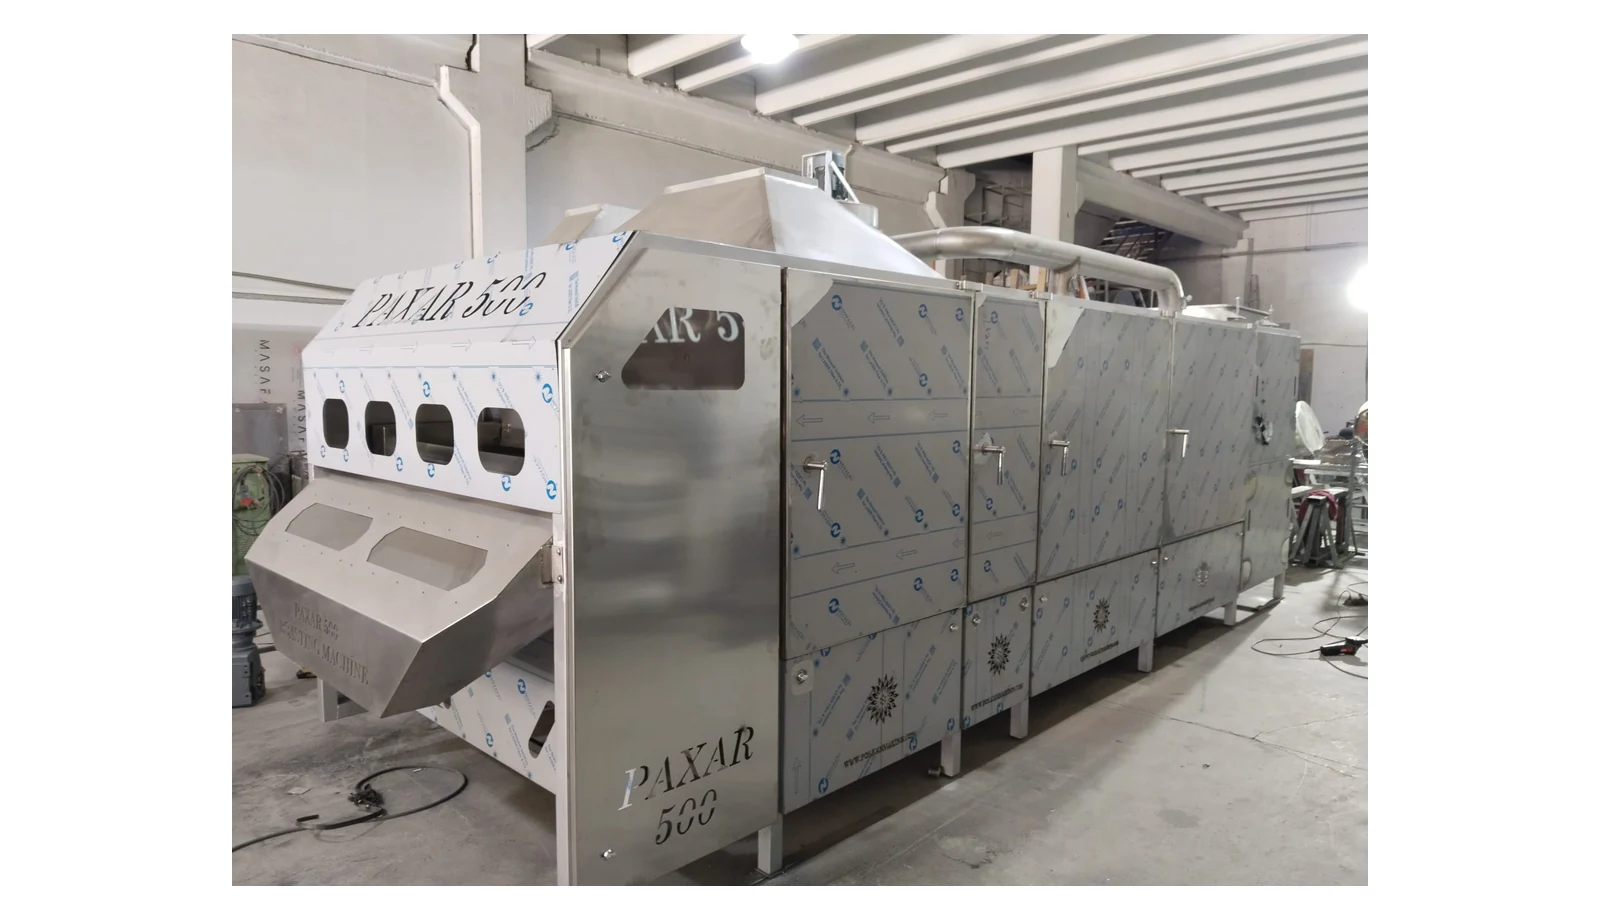
Karar verirken ürün ailesini karşılaştırmak gerekir. Çok bantlı fırınlar yüksek hacimli sürekli üretimde avantaj sağlarken, tek bantlı PAXAR ailesi daha sade akış ve kompakt yerleşim isteyen işletmeler için değerlendirilebilir. Dönerli makineler ise bazı ürünlerde klasik tambur profili ve reçete esnekliği sunar.
Katalog değerlerini ilk eleme için kullanın; nihai karar için ürün numunesi, alan ölçüsü ve hedef kapasiteyi paylaşın. Böylece teklif yalnızca makine listesi değil, üretim ritmine göre hazırlanmış uygulanabilir bir çözüm olur.
Kavurma Öncesi Ekipmanlar: Eleme, Boyutlandırma, Nem Ölçümü
Kuruyemiş hattında kavurma makinesinden önce gelen ekipmanlar nihai ürün kalitesini ve kavurma verimliliğini doğrudan etkiler. Eleme sistemi taş, dal parçası ve yabancı madde riskini ortadan kaldırarak hem ürün güvenliğini hem makine ömrünü korur; ızgara gözesi ürün tane iriliğine göre seçilmelidir. Boyutlandırma (kalibrasyon) ekipmanı tane iriliğini homojenize eder: küçük ve büyük taneler aynı kavurma profilinde farklı hızda kavrulduğundan kalibrasyon homojen renk elde etmeyi kolaylaştırır.
Nem ölçümü kavurma öncesinde yapılması önerilen ama pratikte çoğu tesis tarafından atlanan kritik bir adımdır. Başlangıç nemi kavurma süresi ve sıcaklık kombinasyonunu doğrudan etkiler; standart nemin üzerinde gelen ürün için reçete güncellenmezse kavurma yetersiz kalabilir veya ürünün aşırı kavrulması riski doğar. Basit kızılötesi nem ölçerler makul maliyetle bu riski bertaraf eder.
Kavurma Sonrası Süreç: Soğutma, Tuzlama, Paketleme Entegrasyonu
Kavurma sonrası hat entegrasyonu üretimin ikinci kritik aşamasını oluşturur. Soğutma bandı kavurma makinesinin çıkışına doğrudan bağlanmalı; ürün açık havada bekletilmemelidir, zira atmosferik nem sıcak üründe çabuk yoğunlaşır ve raf ömrünü kısaltır. Tuzlama ekipmanı soğutma bandının çıkışına konumlandırılmalıdır; tuz kaplama sıcaklığa hassas olduğundan ürünün en az 50-60°C'ye soğuması beklenmelidir.
Paketleme makinesinin hızı ve tartı hassasiyeti hat kapasitesiyle uyumlu olmalıdır. Hat içi ağırlık kontrolü (checkweigher) özellikle ihracat paketlemesinde zorunlu hale gelmektedir. Tüm bu ekipmanların birbirine fiziksel olarak uyumlu yükseklikte ve mesafede yerleştirilmesi ergonomi ve ürün kayıpları açısından kritiktir; tasarım aşamasında bu mesafelerin 3D yerleşim planıyla doğrulanması önerilir.
Sık sorulan sorular
Bu konuda tek bir doğru kapasite var mı?
Hayır. Kapasite ürün tipi, nem, kavurma profili ve tesis akışına göre değerlendirilmelidir.
Katalog değeri teklif için yeterli midir?
İlk fikir verir; net teklif için ürün ve yerleşim bilgisi gerekir.
Yardımcı ekipman için kaç % ek bütçe ayrılmalı?
Sektör uygulamalarında yardımcı ekipman (eleme, soğutma, tuzlama, paketleme) maliyeti ana kavurma makinesinin yüzde yetmiş ile yüzde yüz ellisi arasında değişebilmektedir. Tam hat kurulumunda genellikle kavurma makinesi maliyetinin iki ila üç katı toplam hat bütçesi planlanmalıdır. Bu rakam otomasyon düzeyine ve tesis büyüklüğüne göre önemli ölçüde farklılaşır.
Hangi yardımcı ekipman en çok ihmal ediliyor?
Pratikte en çok ihmal edilen ekipman nem ölçer ve eleme sistemidir. Çoğu küçük tesis bu adımları atlar; ancak ihmal edilen nem ölçümü tutarsız kavurma kalitesine, atlanan eleme ise makine hasarı ve gıda güvenliği riskine yol açar. Soğutma bant uzunluğunun yetersiz bırakılması da sık görülen bir planlama hatasıdır.